

Ekstrusi Aluminium CNC: Panduan Proses, Biaya & Pemesinan
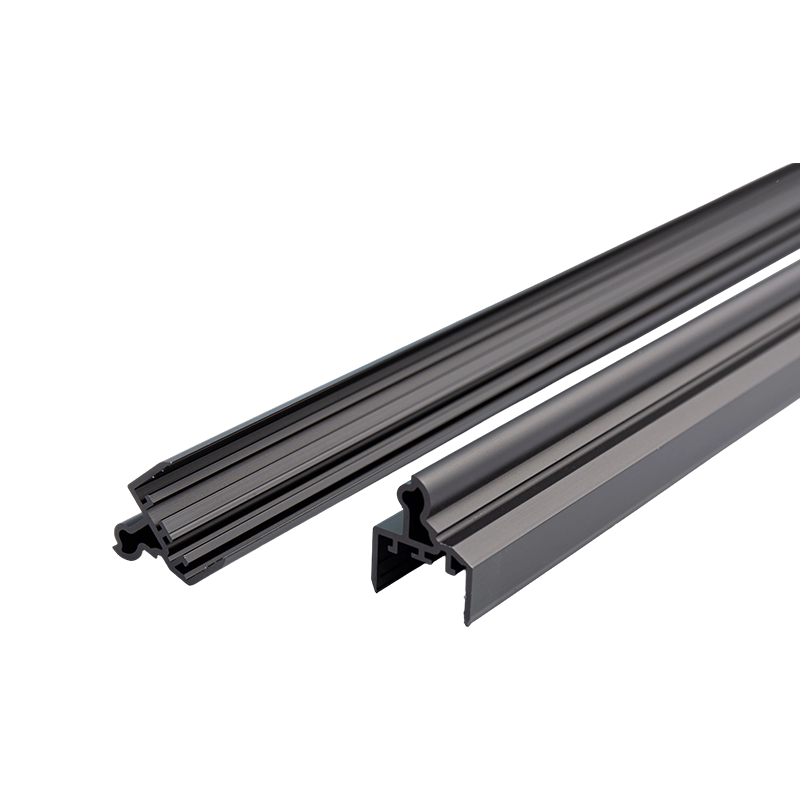
Ekstrusi aluminium CNC adalah jalur manufaktur hibrid: billet aluminium pertama-tama dimasukkan melalui cetakan baja untuk membentuk profil berbentuk hampir jaring, dan pemesinan CNC kemudian menambahkan fitur presisi — lubang yang dipotong memanjang, dibor dan disadap, kantung yang digiling, slot, dan ukiran. Langkah ekstrusi menghasilkan geometri berbiaya rendah di sepanjang bagian, sedangkan langkah CNC menyuplai akurasi hingga ±0,05 mm yang tidak dapat dihasilkan oleh cetakan saja.
Untuk komponen dengan penampang konstan dan volume sekitar 100–10.000 unit, kombinasi ini biasanya mengurangi biaya komponen sebesar 40–70% dibandingkan dengan menggiling seluruh komponen dari billet padat. , karena 85–95% material berakhir di profil akhir dan bukannya diproses menjadi serpihan. Panduan ini mencakup alur kerja produksi, operasi CNC yang digunakan pada profil ekstrusi, pemilihan paduan dan toleransi, serta aturan desain yang menjaga biaya pemesinan sekunder.
Dari Billet hingga Bagian Jadi: Alur Kerja Produksi
Bagian ekstrusi mesin CNC bergerak melalui mesin ekstrusi terlebih dahulu dan pusat permesinan kedua. Urutannya penting, karena perlakuan panas dan pelurusan harus dilakukan sebelum pemesinan presisi, dan penyelesaian biasanya dilakukan setelah:
- Fabrikasi cetakan — cetakan baja perkakas H13 dikerjakan dengan mesin dan diberi perlakuan panas, biasanya memerlukan biaya $800–3.000 dan bertahan lebih dari 100 ton produksi.
- Ekstrusi — billet dipanaskan hingga 420–480°C dan dipaksa melewati cetakan dengan ram hidrolik yang menggunakan beban 1.500–15.000 ton, menghasilkan profil dengan panjang hingga 6–7 m.
- Penuaan — profil dipanggang hingga mencapai temper: T5 pada suhu sekitar 180°C selama 4–6 jam, atau T6 dengan perlakuan larutan mendekati suhu 530°C yang diikuti dengan penuaan.
- Pemotongan CNC — gergaji kepala ganda atau router CNC memotong profil hingga panjang ±0,1mm , jauh lebih rapat dibandingkan ±0,5 mm gergaji manual.
- Pemesinan sekunder CNC — Pusat permesinan 3-sumbu atau 4-sumbu mengebor, mengetuk, menggiling, dan countersink menggunakan perlengkapan khusus yang menjepit profil tanpa merusak dinding tipis.
- Deburring dan persiapan permukaan — bagian tepinya dipatahkan dan permukaan dibersihkan sehingga lapisan melekat secara merata.
- Penyelesaian — anodisasi (5–25 μm) atau pelapisan bubuk (60–120 μm) diterapkan setelah pemesinan sehingga benang dan permukaan kawin tetap terbuka, konduktif, dan akurat secara dimensi.
- Inspeksi — posisi lubang kritis dan pengukur ulir diverifikasi dengan CMM atau pengukuran optik terhadap gambar.
Operasi CNC Biasa Dilakukan pada Profil Ekstrusi
Ekstrusi menentukan penampang profil; Pemesinan CNC mendefinisikan segala sesuatu yang menjadikannya bagian yang dapat digunakan. Operasi sekunder yang paling umum meliputi:
- Dipotong memanjang — Gergaji atau router CNC memiliki panjang ±0,1 mm dan menghasilkan ujung persegi yang bersih dan siap dirakit.
- Pengeboran dan penyadapan — dari ulir M3 hingga M12 untuk perakitan; kedalaman ulir minimal 1,5× diameter baut adalah minimum yang dapat diandalkan di 6061-T6.
- Penggilingan saku dan slot — kantong dangkal untuk PCB, layar, atau mur T, biasanya sedalam 1–3 mm dengan jari-jari sudut sesuai dengan ujung gilingan (R1–R3 mm).
- Counterboring dan countersinking — ceruk yang memungkinkan sekrup kepala soket atau sekrup kepala datar rata dengan permukaan profil.
- Akhiri pemesinan — potongan menghadap, takik, atau sudut untuk sambungan rangka yang dilas atau dibaut.
- Ukiran dan penandaan — nomor bagian, logo, atau tanda skala dipotong sedalam 0,1–0,3 mm, sering kali diisi dengan cat.
Karena geometri profil sudah terbentuk, setiap operasi ini hanya menghilangkan beberapa sentimeter kubik material. Siklus pemesinan sekunder pada umumnya untuk komponen dengan 12 lubang dan 8 lubang yang disadap membutuhkan waktu 2–4 menit , yang berarti biaya pemesinan sekitar $1,50–4,00 dengan tarif bengkel standar $40–80 per jam mesin.

CNC Ekstrusi vs. Pemesinan CNC Penuh dari Billet
Pertanyaan utama dalam pengadaan adalah apakah seluruh bagian akan dikerjakan dari blok padat atau harus diekstrusi bentuknya terlebih dahulu. Jawabannya hampir seluruhnya bergantung pada volume dan konsistensi penampang:
| Kriteria | Ekstrusi CNC Sekunder | CNC penuh dari Billet |
|---|---|---|
| Perkakas satu kali | $800–3.000 (extrusion die) | $100–500 (perlengkapan program) |
| Pemanfaatan material | 85–95% | 10–30% |
| Harga satuan @ 1.000 pcs | $6–12 | $25–45 |
| Panjang praktis maksimum | 6–7 m (dapat dikirim dengan truk) | 1–2 m (batas tempat tidur mesin) |
| Akurasi fitur | ±0,05 mm pada fitur CNC | ±0,01–0,05 mm secara keseluruhan |
| Volume ekonomis | 100–10.000 unit | 1–100 unit |
Contoh nyata: casing elektronik berukuran 300 × 120 × 50 mm pada 6061-T6, dengan 20 fitur mesin, sebanyak 1.000 unit. Biaya pemesinan CNC penuh kira-kira $32 per bagian, atau total $32.000. Rute ekstrusi memerlukan cetakan senilai $1.200 ditambah sekitar $8 per bagian dalam pemesinan profil dan sekunder — total $9,200, penghematan sekitar 70% . Namun, di bawah sekitar 50–100 unit, biaya cetakan dan jumlah pesanan minimum (biasanya 300–500 kg per profil) membuat pemesinan billet menjadi pilihan yang lebih murah dan cepat.
Strategi Seleksi dan Toleransi Paduan
Tidak semua mesin paduan ekstrusi sama baiknya. Paduan yang lebih lembut seperti 6063 cenderung merusak end mill dan menghasilkan serpihan yang panjang, sementara 6061-T6 memecah kepingan dengan rapi dan menahan benang yang disadap dengan baik — itulah sebabnya ia mendominasi pekerjaan ekstrusi mesin CNC:
| Paduan & Temper | Kemampuan mesin* | Kekuatan Tarik (MPa) | Terbaik Untuk |
|---|---|---|---|
| 6061-T6 | 90% | 310 | Bagian struktural, benang, selungkup |
| 6063-T5 | 70% | 160 | Heat sink, trim, bagian dekoratif |
| 6082-T6 | 85% | 310 | Pekerjaan struktural dan transportasi Eropa |
| 7075-T6 | 70% | 572 | Dirgantara (jarang diekstrusi, biaya tinggi) |
Toleransi harus dibagi antara geometri ekstrusi dan fitur mesin, karena keduanya dihasilkan melalui proses berbeda dengan tingkat biaya yang sangat berbeda:
| Jenis Fitur | Toleransi Standar |
|---|---|
| Penampang as-ekstrusi (EN 755-9, meredupkan ≤ 30 mm) | ±0,20mm |
| Penampang ekstrusi presisi (EN 12020-2) | ±0,10mm |
| CNC dipotong memanjang | ±0,10mm |
| Posisi lubang CNC | ±0,05mm |
| Fitur CNC yang ketat (lubang, muka datum) | ±0,01–0,02mm |
| Kelurusan setelah peregangan | 1–2 mm per meter |
Terapkan toleransi ketat hanya pada fitur mesin yang benar-benar dipadukan dengan komponen lain ; menahan seluruh bagian yang diekstrusi hingga ±0,05 mm memaksa ekstruder melakukan penyortiran yang mahal atau cetakan presisi tanpa keuntungan fungsional.
Aturan Desain yang Membuat Pemesinan Sekunder Tetap Murah
Setiap fitur CNC pada ekstrusi membutuhkan waktu mesin, dan profil berdinding tipis jauh lebih sensitif terhadap desain yang buruk dibandingkan balok padat. Aturan-aturan ini secara konsisten mengurangi waktu siklus dan sisa:
- Pastikan semua fitur mesin dapat diakses dari tiga sumbu — atas dan dua sisi — untuk menghindari pemasangan ulang yang mahal atau pekerjaan 5 sumbu.
- Berikan jari-jari sudut internal kantong yang digiling setidaknya R1–R3 mm agar sesuai dengan pabrik akhir standar; sudut internal yang tajam memerlukan EDM atau alat kecil yang dijalankan dengan lambat.
- Pertahankan dinding setidaknya 1,2 mm di bawah fitur mesin — dinding yang lebih tipis bergetar selama penggilingan dan terdistorsi karena gaya penjepit.
- Tempatkan lubang setidaknya 1,5× diameter lubang dari tepi profil untuk mencegah pecahnya, terutama di dekat lapisan las pada profil berongga.
- Referensi fitur CNC dari datum yang dikerjakan (ujung muka atau bantalan giling), bukan dari permukaan yang diekstrusi yang memiliki variasi ±0,2 mm.
- Gunakan ukuran pengikat standar (M3, M4, M5, M6, M8) sehingga bengkel dapat menjalankan keran standar dan perkakas bentuk tanpa perkakas khusus.
- Tentukan toleransi ekstrusi standar (EN 755-9 atau ASTM B221) untuk semua dimensi tidak kritis pada gambar.
Penggerak Biaya dan Aplikasi Khas
Setelah cetakan ada, tiga faktor mendominasi harga per bagian ekstrusi mesin CNC:
- Waktu siklus CNC — biaya sekunder terbesar; dengan biaya $40–80 per jam mesin, menggandakan jumlah lubang kira-kira akan menggandakan biaya pemesinan, jadi gabungkan pengencang jika memungkinkan.
- Amortisasi mati — dadu senilai $1.500 hanya menambah $0,30 per bagian dengan 5.000 unit , tetapi $15 per bagian untuk 100 unit, itulah sebabnya volume sangat penting.
- Penyelesaian — anodisasi atau pelapisan bubuk menambah 10–25% biaya suku cadang dan mungkin memerlukan penutup permukaan mesin, sehingga menambah tenaga kerja.
Suku cadang yang paling diuntungkan adalah suku cadang yang panjang, prismatik, dan diproduksi dalam batch berulang: penutup dan sasis elektronik, batang pendingin LED, rangka otomatisasi slot-T, rel modul baterai EV, profil pemasangan tenaga surya, pelat samping konveyor, dan rel perangkat medis. Dalam semua hal ini, penampang melintang tetap konstan sementara lubang, slot, dan benang berubah dari satu bagian ke bagian lainnya — tepatnya pembagian kerja antara cetakan dan mesin.
Resep default praktisnya adalah profil 6061-T6 dengan toleransi standar EN 755-9, pemesinan CNC terbatas pada fitur fungsional, dan anodisasi diterapkan setelah pemesinan. Jika bagian Anda memiliki penampang konstan dan volume tahunan di atas beberapa ratus unit, mintalah penawaran harga CNC penuh dan penawaran harga ekstrusi-plus-CNC — perbandingannya hampir selalu mendukung rute hibrida, sering kali dengan margin yang lebar.
Posting Sebelumnya
Ekstrusi Aluminium Lapisan Kayu: Panduan Tahan Lama, Estetika & Perawatan Rendah
Posting Berikutnya
Profil Ekstrusi Aluminium: Panduan Proses, Paduan & Desain
Alamat
No.18, Taman Industri, Desa Yanghua, Kota Nanxun, Distrik Nanxun, Kota Huzhou, Provinsi Zhejiang, Tiongkok
Menu Cepat
Berlangganan berita baru
Hak Cipta © Huzhou Yindu Aluminum Technology Co. , Ltd. Rights Reserved.
 Produsen Ekstrusi Aluminium Kustom

