

Warna Anodisasi Aluminium: Pilihan, Batasan, dan Cara Menentukannya dengan Benar
Seorang manajer produksi memesan profil aluminium anodisasi perunggu gelap sepanjang 500 meter untuk jalur penutup pancuran. Pengiriman pertama cocok dengan sampel yang disetujui. Pengiriman kedua, dari gambar yang sama dan spesifikasi nominal yang sama, hadir dengan tampilan lebih ringan dengan sedikit kilap di sudut-sudutnya. Pemasok bersikeras bahwa kedua batch tersebut memiliki hasil akhir yang sama. Secara teknis, keduanya mungkin benar: warna anodisasi adalah hasil proses elektrokimia yang berinteraksi dengan paduan, persiapan permukaan, ketebalan film, suhu penangas, dan pewarna atau elektrolit yang digunakan untuk menambah warna. Dalam praktiknya, pembeli perlu mengetahui warna mana yang dapat diulang, warna mana yang hanya dapat dicapai dalam batas toleransi, dan warna mana yang tidak boleh dijanjikan di jalur produksi. Pasal ini menetapkan batasan-batasan tersebut agar perintah selanjutnya tidak menjadi negosiasi.
Apa yang dilakukan anodisasi pada aluminium
Anodisasi menumbuhkan lapisan oksida terkontrol pada permukaan aluminium dengan melewatkan arus listrik melalui elektrolit asam, biasanya asam sulfat. Lapisan aluminium oksida yang dihasilkan keras, tahan korosi dan, ketika baru terbentuk, berpori. Pori-pori ini adalah kunci warna. Molekul pewarna atau garam logam dapat disimpan di dalamnya, dan langkah penyegelan terakhir menutup pori-pori untuk mengunci warna dan mengembalikan ketahanan terhadap korosi. Karena lapisan oksida merupakan bagian dari logam dan bukan lapisan di atasnya, lapisan akhir anodisasi tidak terkelupas atau terkelupas seperti cat, dan warna gelap anodisasi tetap stabil di bawah paparan sinar UV. Mekanisme yang sama menjelaskan mengapa kontrol warna sangat diperlukan: apa pun yang mengubah struktur pori, ketebalan film, atau respons paduan akan mengubah warna akhir.
Warna aluminium anodisasi apa yang sebenarnya tersedia
Palet praktis memang ada, tetapi lebih sempit daripada bagan warna cat. Tabel di bawah ini merangkum apa yang dapat dihasilkan oleh lini anodisasi dengan konsistensi yang dapat diterima.
| Rentang warna | Pengulangan produksi | Aplikasi khas |
|---|---|---|
| Hitam, perunggu tua, abu-abu grafit | Tinggi | Profil arsitektur, unit pendingin, trim elevator, rangka pancuran |
| Perunggu pertengahan, sampanye, abu-abu | Bagus | Profil jendela dan pintu, dinding tirai, peralatan |
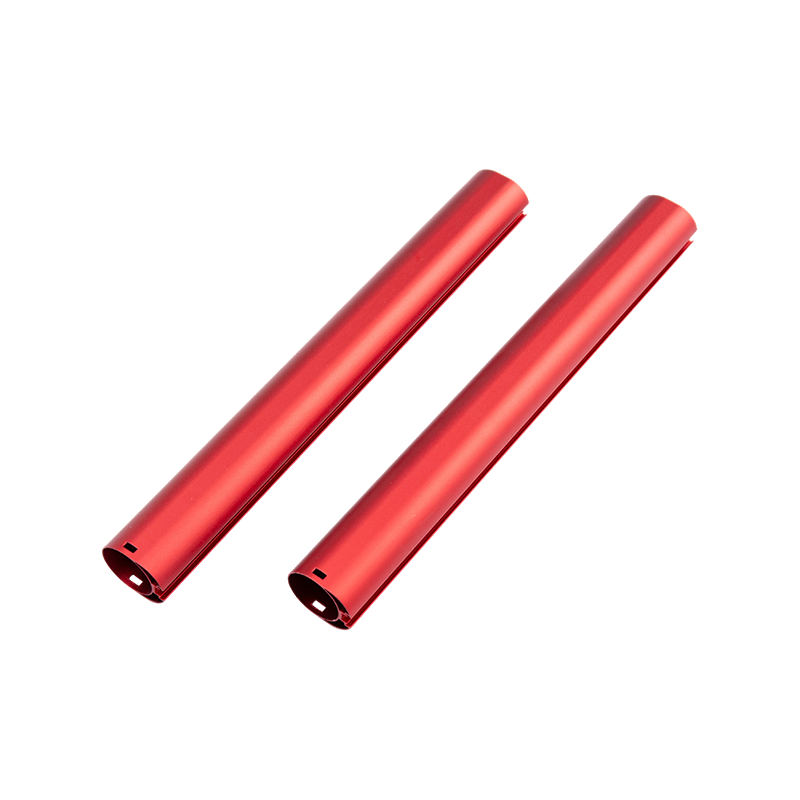
| Biru, merah, hijau, emas | Sedang, dengan variasi batch | Bagian dekoratif, produk konsumen, elemen merek |
| Kuning, ungu, oranye | Terbatas | Bagian dekoratif jangka pendek, hanya pengambilan sampel |
| Benar-benar putih, warna pastel terang | Tidak layak dalam anodisasi | Gunakan anodisasi bening atau perak, atau pelapis bubuk sebagai gantinya |
Perunggu hitam dan gelap mendominasi karena pewarna atau muatan elektrolit cukup berat untuk menutupi variasi kecil dalam ketebalan film. Sampanye, abu-abu, dan perunggu pertengahan berperilaku baik karena pewarnaan elektrolitik lebih stabil dibandingkan pewarnaan organik. Biru, merah, hijau, dan emas dapat dicapai untuk komponen yang lebih kecil dan geometri sederhana, namun warna yang sama yang dibuat dari kumpulan paduan berbeda dapat berubah secara nyata. Warna putih sejati tidak dapat dihasilkan dalam arti permukaan yang dicat putih; pilihan terdekat adalah lapisan anodisasi bening atau perak yang memungkinkan warna logam alami terlihat jelas. Untuk warna-warna pastel terang, pelapisan bubuk biasanya merupakan spesifikasi yang lebih jujur.
Bagaimana aluminium anodisasi berwarna diproduksi
Pewarnaan pewarna organik
Setelah anodisasi, bagian berpori dicelupkan ke dalam rendaman pewarna dan pewarna menembus pori-pori. Cara ini menghasilkan warna biru, merah, hijau, emas dan hitam. Ini hemat biaya dan memberikan warna cerah, namun pewarna organik bervariasi menurut suhu, konsentrasi pewarna, dan bahan kimia penyegelan. Bagian yang diwarnai dengan cara ini harus dilindungi dari paparan luar ruangan dalam waktu lama kecuali jika ditentukan pewarna yang stabil terhadap sinar UV.
Pewarnaan elektrolitik
Bagian tersebut dianodisasi, kemudian ditempatkan dalam elektrolit kedua yang mengandung garam timah, nikel atau kobalt. Arus bolak-balik mengendapkan partikel logam di dasar pori-pori, menghasilkan perunggu, perunggu tua, hitam, sampanye, dan abu-abu. Ini adalah metode standar untuk profil arsitektur dan eksterior karena warna terkunci dalam struktur oksida dan menunjukkan stabilitas UV yang sangat baik. Kisarannya terbatas pada nada gelap dan sedang, tetapi kemampuan pengulangannya adalah yang terbaik dari ketiga metode tersebut.
Pewarnaan integral
Warna dihasilkan selama anodisasi itu sendiri dengan menambahkan asam organik ke dalam rendaman dan mengandalkan komposisi paduan. Ini menghasilkan warna perunggu dan abu-abu tanpa tahap pewarna terpisah, namun sensitif terhadap kimia paduan dan jarang digunakan untuk profil ekstrusi saat ini karena kesulitan biaya dan kontrol.
Mengapa spesifikasi yang sama bisa menghasilkan warna yang berbeda
Komposisi paduan
Tingkat aluminium mengubah cara lapisan oksida tumbuh dan cara menerima warna. Paduan 6063 dan 6060, nilai standar untuk ekstrusi arsitektural, dianodisasi secara merata dan merupakan dasar paling aman untuk warna yang konsisten. AA 6061 mengandung lebih banyak magnesium dan silikon dan dapat menghasilkan kecerahan berbeda dan nada yang sedikit berbeda. Jika satu rakitan mencampurkan profil 6060 dan 6061, beberapa variasi warna tidak dapat dihindari. Hubungan antara pilihan paduan dan perilaku finishing dibahas lebih mendalam panduan kami untuk proses ekstrusi aluminium .
Permukaan selesai sebelum anodisasi
Lapisan mekanis pra-anodisasi menentukan bagaimana cahaya dipantulkan dari logam dasar. Profil die-extruded dengan garis die halus memberikan tampilan satin terarah; hasil akhir yang disikat memberikan warna matte yang seragam; hasil akhir yang dipoles tampak lebih cerah dan lebih metalik. Dua bagian dengan parameter anodisasi yang sama tetapi penyelesaian dasar yang berbeda tidak akan cocok.
Ketebalan film dan kondisi proses
Warna yang lebih gelap memerlukan lapisan oksida yang lebih tebal atau muatan pewarna yang lebih tinggi. Jika anodizer menjalankan 18 mikron pada bagian yang diambil sampelnya pada 12 mikron, warnanya akan lebih gelap dan perilaku penyegelannya berbeda. Suhu rendaman, konsentrasi asam, kepadatan arus, konsentrasi pewarna, waktu tinggal dan waktu penyegelan semuanya mengubah hasil. Pemasok yang bertanggung jawab mencatat parameter ini untuk setiap batch dan menguji sampel sebelum mengeluarkan pesanan.
Bagaimana geometri bagian mengubah warna akhir
Tepi dan sudut yang tajam cenderung tampak lebih ringan karena rapat arus terkonsentrasi di sana dan lapisan oksida tumbuh secara berbeda. Rongga, celah, dan lubang yang dalam sulit untuk diwarnai secara merata karena rendaman pewarna tidak dapat bergerak bebas di dalamnya, sehingga area yang tersembunyi sering kali terlihat lebih pucat. Profil yang panjang dan sempit juga dapat mengganggu distribusi arus di dalam tangki anodisasi, sehingga menghasilkan perbedaan yang terlihat antara bagian tengah dan ujung profil. Bagi pembeli, pelajaran praktisnya adalah mengevaluasi warna pada sampel produksi ukuran penuh, bukan pada kupon pendek, dan menjaga potongan melintang seseragam mungkin ketika hasil akhir sama pentingnya dengan bentuknya.
Anodisasi keras memiliki batasan warna tersendiri
Anodisasi keras menumbuhkan lapisan oksida yang jauh lebih tebal, biasanya 25 hingga 75 mikron, dan dipilih karena ketahanan ausnya dibandingkan penampilannya. Ini digunakan pada unit pendingin, rel pemandu, badan katup, dan bagian fungsional lainnya. Lapisan padatnya menyerap pewarna dengan buruk, dan warna alaminya berkisar dari abu-abu tua hingga zaitun atau coklat tergantung pada paduannya. Hitam adalah satu-satunya warna yang dapat diaplikasikan dengan konsistensi realistis; warna terang dan cerah tidak bisa dilakukan karena dasar pelapis sudah gelap. Jika bagian Anda memerlukan ketahanan abrasi dari lapisan oksida yang tebal, pilihan warna yang aman adalah hitam atau warna gelap alami. Pemasok dengan jalur khusus, seperti kami anodisasi keras pada paduan aluminium layanan, dapat mengkonfirmasi warna yang diharapkan dengan sampel percobaan sebelum produksi dimulai.
 Layanan Anodisasi Keras Paduan Aluminium Himpunan Lihat Produk →
Bagaimana menentukan warna anodisasi agar produksi dapat dikirimkan
Mulailah dengan persyaratan fungsional daripada nama warna. Penutup pancuran yang berhadapan dengan bahan kimia pembersih memerlukan lapisan akhir yang tertutup rapat dan tahan korosi; unit pendingin memerlukan lapisan film yang konsisten yang mendukung kinerja termal; hiasan dekoratif memerlukan tampilan yang dapat diulangi oleh pemasok. Setelah fungsinya jelas, spesifikasinya menjadi lebih sederhana.
- Tentukan warna dengan referensi yang disepakati. Gunakan sampel fisik yang dianodisasi atau chip warna yang disetujui. Nomor RAL adalah titik awal, tetapi RAL adalah sistem cat dan banyak warna RAL tidak memiliki padanan anodisasi yang tepat.
- Sebutkan paduan dan penyelesaian mekanisnya. Tuliskan tingkat paduannya, kondisi profilnya, dan apakah permukaannya akan difinishing, disikat, atau dipoles.
- Tentukan jenis dan ketebalan anodisasi. Untuk penggunaan dekoratif dalam ruangan, Tipe II pada 8 hingga 12 mikron adalah tipikal; untuk penggunaan eksterior, Tipe II pada 15 hingga 20 mikron; untuk aplikasi keausan, anodisasi keras Tipe III pada 25 hingga 50 mikron.
- Tetapkan toleransi dalam bentuk perbandingan visual dengan sampel yang disetujui dalam pencahayaan tertentu. Target delta-E numerik berguna, namun harus disetujui oleh anodizer dan diukur pada paduan dan lapisan akhir yang sama.
- Mintalah sampel ukuran penuh dari jalur produksi sebenarnya, menggunakan paduan, cetakan, dan pengaturan proses yang sama yang akan digunakan untuk pesanan massal.
- Pilih pemasok yang mengontrol seluruh proses. Masalah warna lebih mudah diatasi ketika ekstrusi dan anodisasi terjadi di bawah satu atap; beginilah cara kami profil ekstrusi aluminium anodized
 Produsen Profil Ekstrusi Aluminium Anodized, Pabrik Himpunan Lihat Produk → diproduksi, dan mengapa hasil warnanya konsisten dari batch ke batch.
Dimana aluminium anodized berwarna digunakan
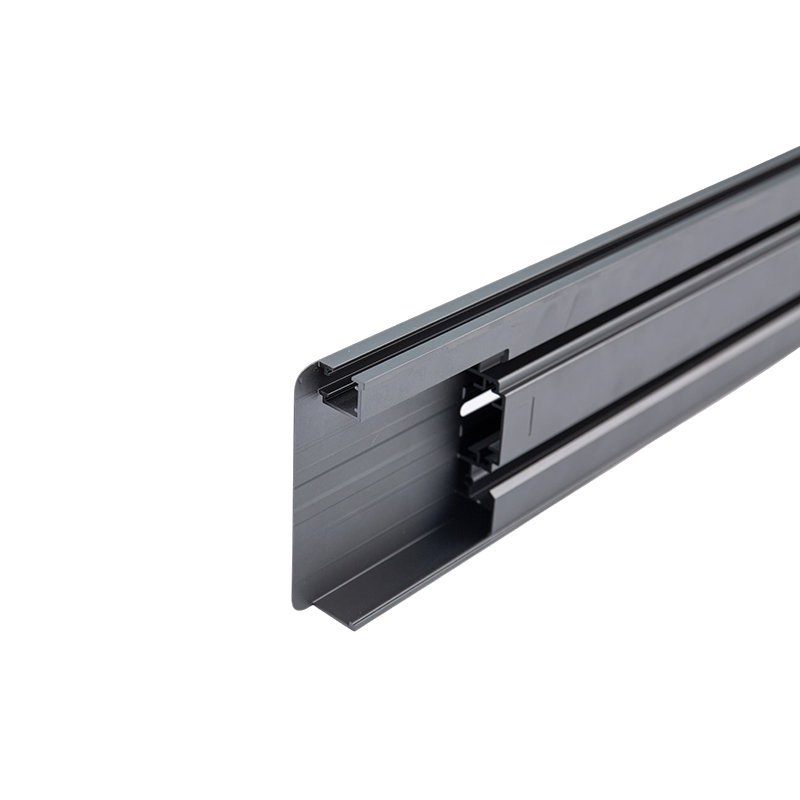
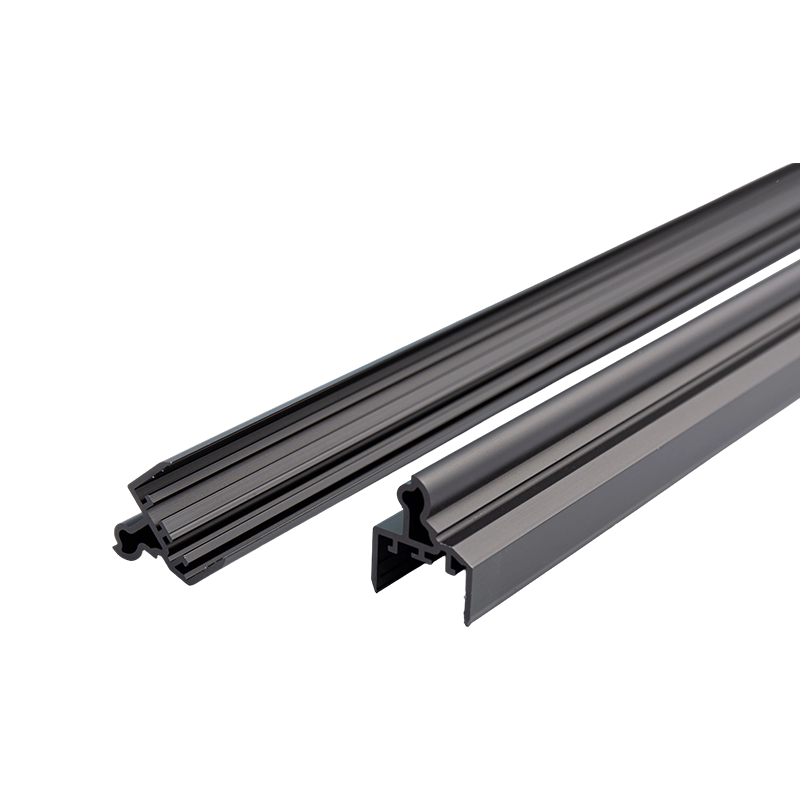
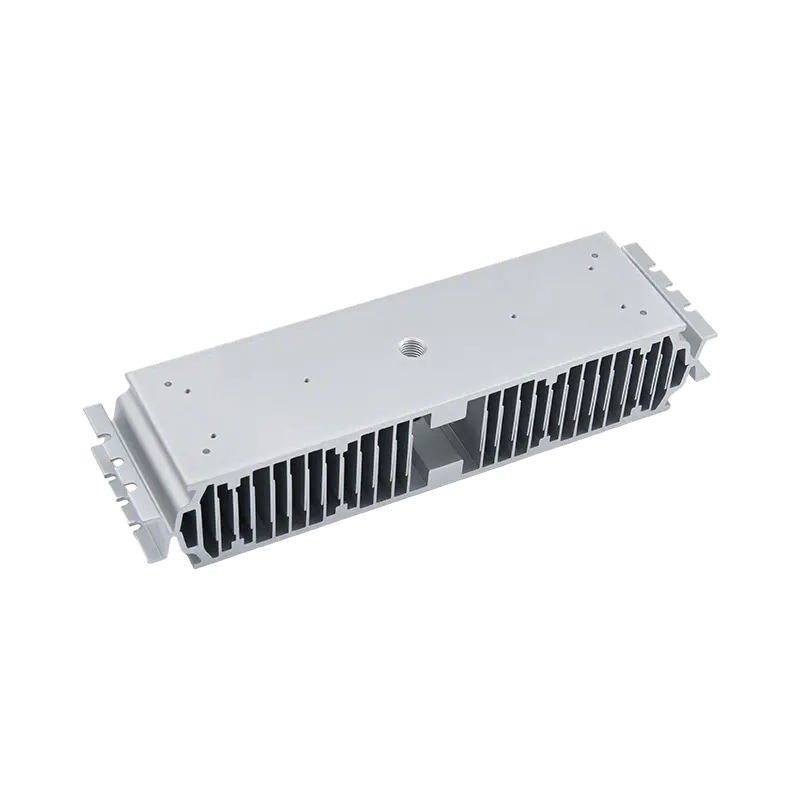
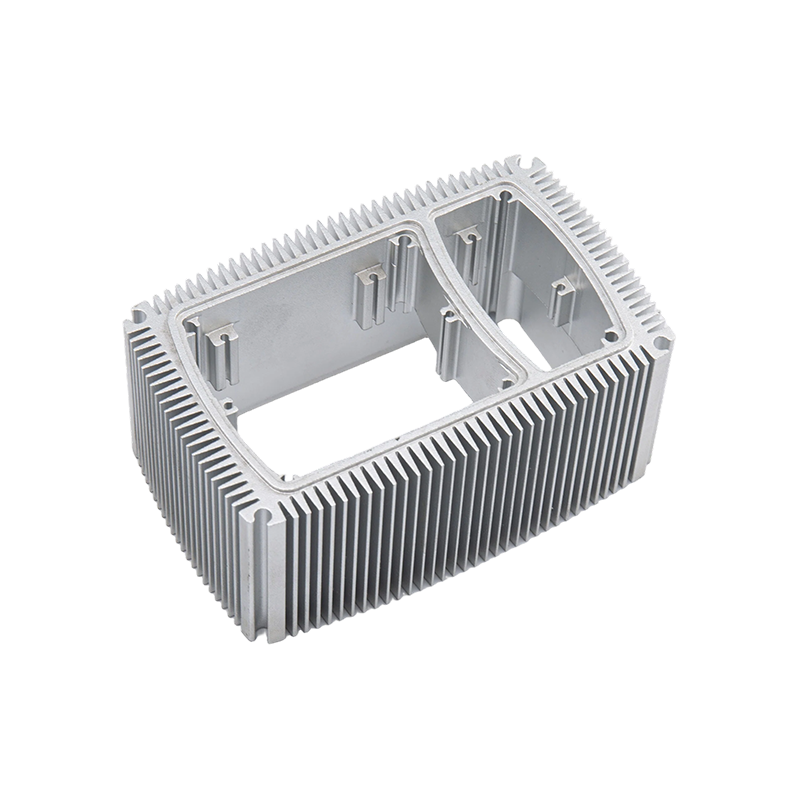
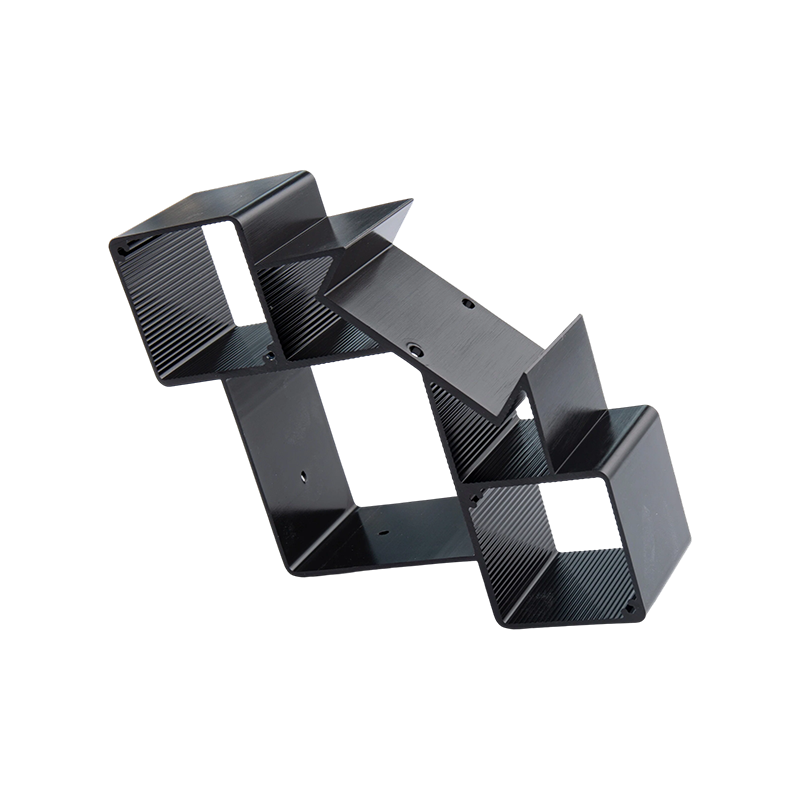
Profil anodisasi berwarna muncul di tempat yang hasil akhirnya harus tahan terhadap inspeksi visual dan penggunaan fisik. Penutup pancuran adalah contoh umum karena profilnya menghadapi kelembapan, sisa sabun, dan penyekaan berulang kali; sebuah profil penutup shower anodized berwarna tahan korosi memadukan warna yang konsisten dengan permukaan yang lebih mudah dibersihkan dibandingkan cat. Unit pendingin mengandalkan lapisan anodisasi untuk isolasi listrik dan emisivitas termal. Interior elevator menggunakan trim perunggu gelap dan trim anodisasi hitam karena lebih tahan terhadap sidik jari dan goresan dibandingkan pelapis berwarna cerah. Profil peralatan dapur menggunakan warna terang dan matte yang tahan terhadap suhu tinggi. Dalam setiap kasus, warna bukan sekadar hiasan: lapisan anodisasi adalah pelindung, dan warna berada di dalam oksida, bukan di atasnya.
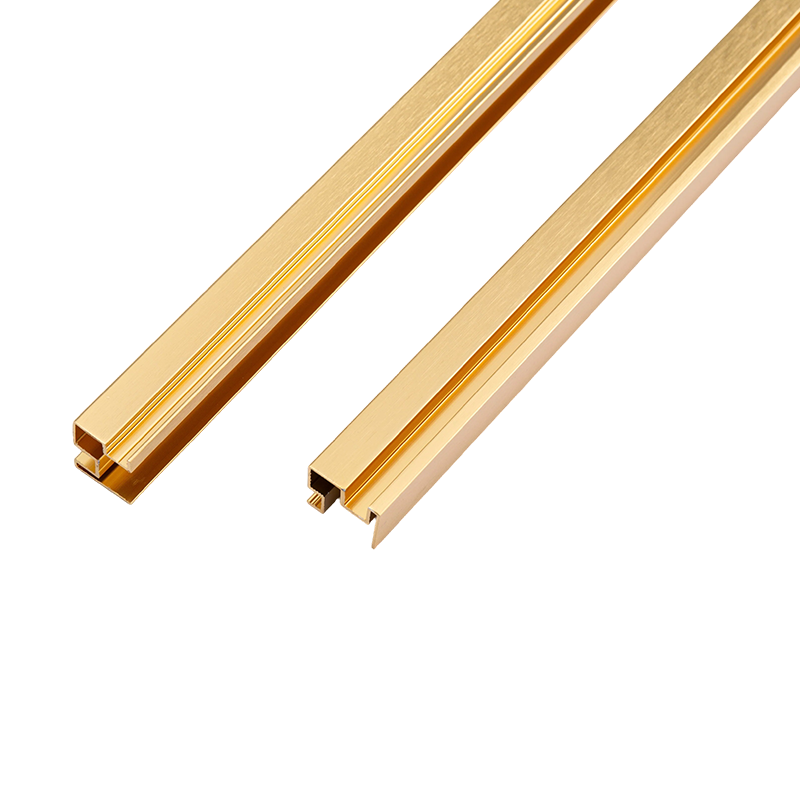 Pemasok profil aluminium kandang mandi anodized berwarna tahan korosi Himpunan Lihat Produk →
Aturan praktis untuk setiap pesanan anodisasi aluminium adalah mencocokkan warna dengan kemampuan proses. Perunggu gelap, hitam, abu-abu, dan sampanye dapat diandalkan di berbagai batch. Warna-warna cerah dapat dibuat, namun memiliki risiko variasi yang lebih tinggi dan biaya sampel yang lebih tinggi. Warna putih dan pastel yang sebenarnya harus dialihkan ke lapisan bubuk. Dengan sampel referensi yang tepat, paduan yang tepat, spesifikasi ketebalan yang realistis, dan a produsen profil aluminium spesialis yang mengoperasikan seluruh proses, Anda dapat menerima warna yang Anda inginkan dan warna yang sama pada pesanan berikutnya. Itulah yang membedakan spesifikasi anodisasi yang bisa diterapkan dari dugaan.
Posting Sebelumnya
Panduan Selesai Anodized: Jenis Proses, Ketebalan Lapisan, dan Kontrol Kualitas
Posting Berikutnya
Konduktivitas Termal Aluminium: Data Paduan, Efek Temperatur, dan Mengapa Itu Penting
Alamat
No.18, Taman Industri, Desa Yanghua, Kota Nanxun, Distrik Nanxun, Kota Huzhou, Provinsi Zhejiang, Tiongkok
Menu Cepat
Berlangganan berita baru
Hak Cipta © Huzhou Yindu Aluminum Technology Co. , Ltd. Rights Reserved.
 Produsen Ekstrusi Aluminium Kustom

