

Profil Rangka Jendela Aluminium: Panduan Paduan, Hasil Akhir, dan Toleransi untuk Pembeli
Seorang manajer pembelian mengirimkan RFQ untuk profil bingkai jendela sepanjang 6.000 meter: 6063-T5, dinding nominal 1,4 mm, dianodisasi bening hingga 15 mikrometer, dipotong hingga panjang 6,1 m. Tiga kutipan muncul kembali. Penyebarannya sebesar 22 persen, dan hanya satu pemasok yang menanyakan jendela tersebut akan dirakit menjadi apa.
Perbaiki empat hal sebelum Anda bernegosiasi: paduan dan temper, ketebalan dinding pada titik beban, toleransi dimensi, dan sistem penyelesaian. Setelah dadu dipotong, mengubah salah satu dari dadu tersebut membutuhkan biaya yang jauh lebih besar daripada selisih antara harga tertinggi dan terendah di atas meja.
Apa Sebenarnya Isi Kumpulan Profil Bingkai Jendela
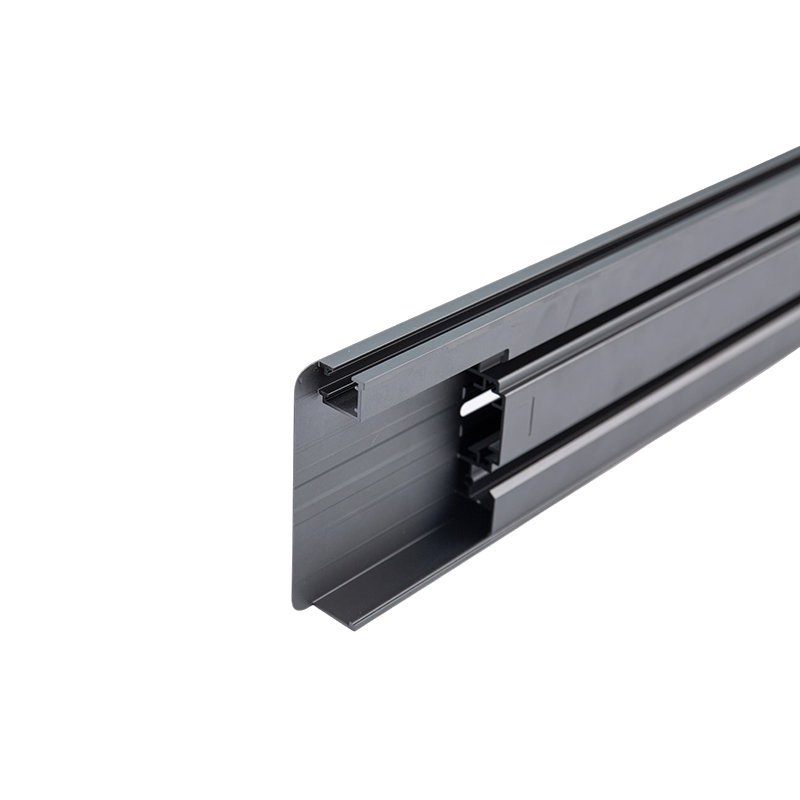
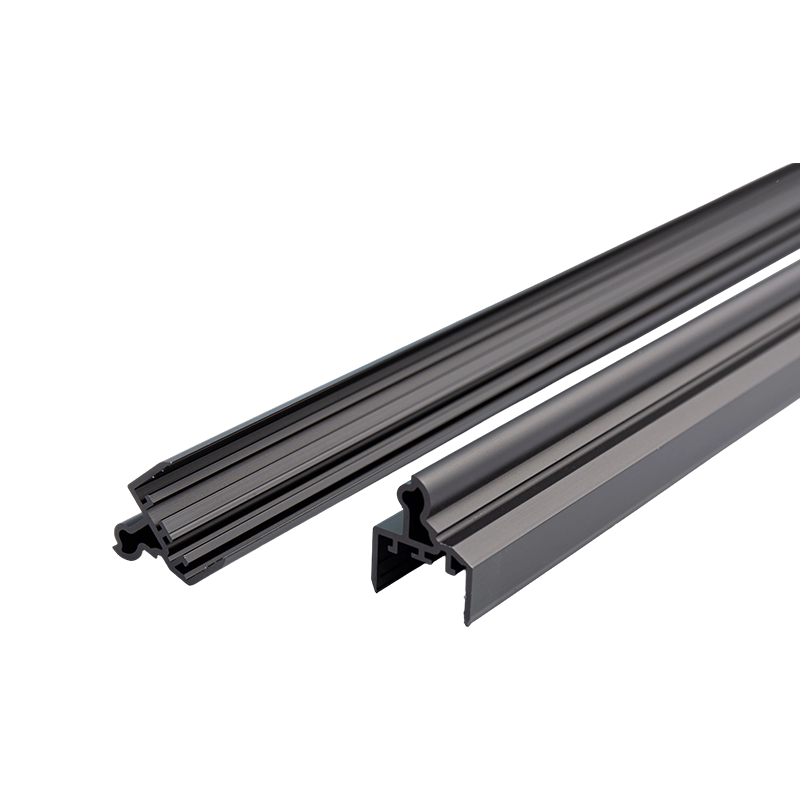
"Profil bingkai jendela" jarang berbentuk tunggal. Jendela tingkap atau jendela geser menggunakan enam hingga sepuluh ekstrusi yang harus menyatu: rangka luar, selempang, tiang jendela dan jendela di atas pintu, manik kaca, ambang jendela dengan saluran drainase, dan seringkali jalur kasa. Sistem yang rusak secara termal menambahkan dua bagian aluminium yang disatukan dengan strip poliamida.
Gambarnya lebih penting daripada kualitas paduannya pada tahap ini. Port sekrup, penguat engsel, dan zona crimp sudut memerlukan dinding berukuran 1,8 mm hingga 2,0 mm; permukaan bingkai yang terlihat biasanya berukuran 1,2 mm hingga 1,4 mm. Cetakan yang mengisi kedua ujung secara tidak rata menunjukkan variasi pada bagian tipis terlebih dahulu, baik sebagai tanda tenggelam pada permukaannya atau sebagai lubang sekrup yang terkelupas selama perakitan.
Ruang berongga adalah kendala kedua. Kebanyakan rangka dipasang melalui jendela kapal atau jembatan, keluar dengan jahitan yang dilas, dan memiliki pita toleransi yang sedikit lebih lebar daripada bentuk padat. Mendesain ulang bagian yang tidak terlihat menjadi padat atau semi berongga menyederhanakan cetakan dan biasanya menurunkan harga per meter.
Paduan dan Temper: Dua Pilihan yang Mengatur Segalanya
6063-T5 mencakup sebagian besar bingkai jendela arsitektural karena alasan praktis: ia melakukan ekstrusi dengan cepat, melakukan anodisasi secara merata, dan menghasilkan kekuatan tarik sekitar 150 hingga 190 MPa dengan perpanjangan sekitar 8 persen, cukup untuk bingkai yang menahan kaca, menahan beban angin, dan bertahan dalam siklus pembukaan berulang tanpa retak pada sambungan sudut.
- 6063-T5: standar untuk jendela perumahan dan komersial yang dianodisasi dan dilapisi bubuk.
- 6060-T5: umum dalam spesifikasi Eropa, kekuatan sedikit lebih rendah dan permukaan anodisasi sedikit lebih baik.
- 6005A-T6: kekuatan lebih tinggi untuk bentang lebar dan sistem komersial berat, ekstrusi lebih lambat.
- 6061-T6: kekuatan tarik sekitar 310 MPa, digunakan untuk tiang jendela struktural dan pekerjaan angin kencang, tetapi anodisasinya kurang seragam dan biasanya dicat.
Temperamen patut mendapat perhatian yang sama. T5 berpendingin udara saat ditekan; T6 didinginkan dengan air untuk kekuatan yang lebih tinggi. Pendinginan air semakin mendistorsi profil jendela yang tipis dan asimetris, sehingga rangka T6 sering kali perlu diluruskan dan dapat membawa lebih banyak tegangan sisa. Kecuali jika beban menuntut T6, T5 biasanya memberikan profil yang lebih lurus dengan harga lebih murah.
Pengendalian proses membatasi apa yang dapat dicapai. Kualitas billet, suhu billet, kecepatan ekstrusi, dan quenching semuanya berinteraksi, dan pemasok yang menjalankan window dies dengan cepat untuk memotong biaya akan menunjukkannya sebagai penyimpangan dimensi sepanjang 6 m. Latar belakang tentang bagaimana pilihan paduan dan proses membentuk profil akhir dibahas dalam panduan ini proses ekstrusi aluminium dan pemilihan paduan .
 Profil Ekstrusi Aluminium: Bentuk Standar dan Kustom Tinjau opsi paduan, profil standar dan khusus, penyelesaian permukaan, dan layanan pemesinan, dengan standar regional yang dicatat untuk menentukan pesanan. Lihat Produk →
Ketebalan Dinding, Toleransi, dan Standar di Baliknya
Tiga standar regional mencakup sebagian besar pesanan: GB/T 5237.1, EN 755-9, dan ASTM B221. Mereka sepakat mengenai persyaratan umum dan berbeda dalam detailnya, jadi sebutkan standar dan edisinya pada pesanan pembelian alih-alih menyerahkannya kepada pemasok untuk mengambil alih.
Harapkan kira-kira ±0,3 hingga ±0,5 mm pada dimensi keseluruhan 50 hingga 60 mm, dan ±0,10 hingga ±0,15 mm pada dinding 1,4 mm. Pelintiran kurang menarik perhatian daripada yang seharusnya: profil yang dimensinya sempurna namun terpelintir sebesar 1 mm per meter akan melawan setiap sambungan mitra di jalur perakitan.
- Dimensi keseluruhan dan ketebalan dinding pada tiga titik sepanjang potongan penuh
- Twist, bow, dan camber diukur pada pelat datar
- Potong panjang dan potong sudut pada sampel potongan mitra
- Kedalaman port sekrup, diameter lubang pilot, dan kesesuaian perangkat keras
- Ketebalan lapisan pada permukaan yang terlihat dan kualitas hasil akhir di sudut dalam dan slot drainase
Mintalah laporan inspeksi artikel pertama berdasarkan gambar daripada sertifikat umum. Batch yang dianodisasi dan dilapisi juga memiliki warna yang bervariasi, jadi tandatangani chip warna fisik dan simpan dalam arsip.
Sistem Penyelesaian Permukaan: Menyesuaikan Pelapisan dengan Iklim
Hasil akhir menentukan tampilan jendela pada tahun pertama dan tahun kelima belas, dan ini adalah bagian dari spesifikasi yang paling sering direduksi menjadi satu kata. Ketebalan bangunan, kimia resin, dan perlakuan awal semuanya mengubah kinerja, dan perbedaannya hanya muncul setelah paparan sinar UV selama beberapa musim panas.
| Selesai | Bangunan khas | Tampilan dan daya tahan | Paling cocok untuk |
|---|---|---|---|
| Anodisasi bening atau perunggu | 10 hingga 25 mikrometer (AA15 hingga AA25) | Logam, permukaan keras; warna stabil tetapi variasi batch terlihat | Jendela perumahan dan komersial di pedalaman |
| Lapisan bubuk poliester | 60 hingga 80 mikrometer | Warna RAL atau khusus apa pun, satin hingga matte, ketahanan mekanis yang baik | Jendela perumahan umum |
| Bubuk super tahan lama atau PVDF | 60 hingga 80 mikrometer powder; 23 to 27 micrometers PVDF | Performa UV dan semprotan garam terbaik, kelas AAMA 2605 | Situs pesisir, fasad bertingkat tinggi, sinar matahari yang terik |
| Sublimasi butiran kayu | Basis bubuk ditambah lapisan transfer | Tampilan kayu hangat tanpa perawatan kayu asli | Renovasi, interior, bengkel tukang kayu yang serasi |
Dua aturan mengikuti. Sesuaikan lapisan dengan paparan, bukan dengan garis anggaran: bubuk poliester berukuran 60 mikrometer pada fasad tepi pantai akan menjadi kapur jauh sebelum lapisan PVDF gagal, meskipun keduanya terlihat sama pada papan sampel. Kemudian verifikasi perlakuan awal, karena lapisan konversi yang membuat lapisan akhir melekat tidak terlihat dalam profil yang dikirimkan.
 Ekstrusi Aluminium Anodized untuk Aplikasi Arsitektur dan Industri Ekstrusi aluminium anodisasi dengan lapisan oksida AA10–AA25, pilihan warna, fabrikasi CNC, dan finishing tahan korosi untuk arsitektur dan industri. Lihat Produk →
Pemutusan Termal, Kondensasi, dan Kepatuhan Energi
Aluminium menghantarkan panas sekitar 200 W/m·K, hal ini tidak seharusnya dilakukan oleh bingkai jendela di iklim dingin. Rangka aluminium utuh berada di dekat 5,8 W/m²K, dan angka tersebut muncul sebagai kondensasi pada permukaan interior dan sebagai tagihan pemanas.
Pemutus termal memisahkan bagian dalam dan luar dengan strip poliamida yang diperkuat serat kaca, biasanya PA66GF25 dan lebar 14 mm hingga 34 mm. Rangka yang telah selesai kemudian mendarat dengan daya kira-kira antara 1,8 dan 2,8 W/m²K, bergantung pada jumlah ruang, lebar strip, dan kaca yang dibawanya.
Dua detail menarik perhatian pembeli. Strip harus dikunci secara mekanis dan dikerutkan dengan kekuatan yang terkendali, dan EN 14024 adalah pengujian yang membuktikan ikatan tersebut; over-crimping merusak bentuk poliamida dan menciptakan jalur dingin, sedangkan under-crimping muncul di musim dingin sebagai garis kondensasi. Kepatuhan juga dinilai berdasarkan keseluruhan jendela, jadi mintalah nilai U yang dihitung atau diuji untuk keseluruhan sistem.
Proyek Pesisir, UV Tinggi, dan Serat Kayu
Semprotan garam memisahkan kelas pelapisan lebih tajam dibandingkan warna atau kilap. Bubuk AAMA 2604 diuji hingga sekitar 1.500 jam; Sistem AAMA 2605, termasuk PVDF, dapat bertahan sekitar 4.000 jam. Pada proyek pinggir laut gap tersebut adalah selisih antara klaim garansi pada tahun ke enam dan tidak ada klaim sama sekali.
Proyek-proyek pedalaman memiliki lebih banyak kebebasan dalam penampilan. Finishing serat kayu memberikan tampilan kayu tanpa pengamplasan, pewarnaan, dan pembusukan seperti yang dihasilkan kayu asli, itulah sebabnya finishing tersebut sering muncul dalam renovasi dan interior yang harus sesuai dengan sambungan kayu yang ada. Proses ini memindahkan pola ke dasar bubuk yang diawetkan, sehingga ketahanan aus bergantung pada lapisan dasar dan juga butirannya. Lebih detail tentang bagaimana hal ini bertahan ada di artikel ini ekstrusi aluminium finishing kayu .
 Profil Ekstrusi Aluminium Dilapisi Bubuk Kustom oleh Yindu Jelajahi RAL, PANTONE, atau ekstrusi aluminium berlapis bubuk khusus dengan finishing halus, berpasir, atau metalik untuk jendela, furnitur, penerangan, dan komponen industri. Lihat Produk →
Langkah-Langkah Fabrikasi yang Mendorong Biaya
Dari billet hingga rangka yang dikemas, profil melewati ekstrusi, peregangan, pemotongan, penuaan buatan, penyelesaian akhir, dan sering kali pemesinan. Setiap langkah menambah biaya, dan setiap langkah dapat menambah pengerjaan ulang jika langkah sebelumnya menyimpang.
Pemesinan adalah saat profil jendela tidak lagi sederhana. Slot drainase, kantong engsel, bos sekrup, alur strip cuaca, dan potongan end-mill untuk gerigi sudut masing-masing mempunyai toleransi tersendiri. Slot yang berjarak 0,3 mm dari tengah tidak berbahaya dan menjadi masalah bila ditumpuk dengan posisi bor pada jig rakitan. Pemasok yang mengerjakan mesin di pabrik yang sama saat mereka melakukan ekstrusi dapat memperbaiki gambar lebih awal; mereka yang melakukan subkontrak biasanya tidak bisa.
Pengemasan gagal mahal. Profil berlapis bubuk memerlukan lapisan film yang terkelupas bersih setelah penyimpanan berbulan-bulan, profil anodisasi perlu disisipkan agar tidak tergores saat transit, dan bundel berukuran 6 m memerlukan dukungan yang tepat agar tidak membungkuk di dalam wadah.
Apa yang Harus Dikunci Sebelum Memesan
- Kepemilikan dadu dan apakah dadu tetap eksklusif di profil Anda
- Kuantitas pesanan minimum per profil dan per batch warna, karena proses anodisasi dan pelapisan dibebankan berdasarkan beban rak
- Chip warna yang ditandatangani disimpan untuk setiap penyelesaian dan setiap batch
- Rencana pengambilan sampel: artikel pertama ditambah pemeriksaan dimensi pada frekuensi yang ditentukan
- Dokumentasi pengujian untuk komposisi paduan, kekerasan, ketebalan lapisan, dan semprotan garam
- Spesifikasi pengemasan dan perlindungan penyimpanan
- Waktu pengerjaan dibagi antara pembuatan cetakan, biasanya dua hingga empat minggu, dan produksi serta penyelesaian, biasanya tiga hingga lima minggu
Menyatukan Spesifikasi
Harga yang terlihat 22 persen lebih murah biasanya berbeda pada salah satu dari empat poin: dinding yang lebih terang di lubang sekrup, lapisan yang lebih tipis, kadar paduan yang lebih rendah, atau toleransi putaran yang lebih longgar. Tak satu pun dari mereka muncul di foto sampel.
Tuliskan spesifikasi di sekitar jendela, bukan di profil: paduan dan temper, ketebalan dinding di setiap zona fungsional, kelas standar dan toleransi, sistem penyelesaian dengan kelas pengujian dan ketebalan pembuatannya, serta persyaratan fabrikasi dan pengepakan. Kemudian pegang sampel artikel pertama di tangan Anda sebelum cetakan mulai diproduksi. Percakapan itu memakan waktu satu sore. Yang dimulai ketika 6.000 meter tiba dan mitra tidak menutup membutuhkan waktu lebih lama.
Posting Sebelumnya
Ekstrusi Aluminium Anodized: Jenis, Kelas Ketebalan, dan Pilihan Paduan
Posting Berikutnya
Panduan Bahan Rangka Jendela Aluminium: Paduan, Ketebalan Dinding, Lapisan Akhir, dan Pemecah Termal
Alamat
No.18, Taman Industri, Desa Yanghua, Kota Nanxun, Distrik Nanxun, Kota Huzhou, Provinsi Zhejiang, Tiongkok
Menu Cepat
Berlangganan berita baru
Hak Cipta © Huzhou Yindu Aluminum Technology Co. , Ltd. Rights Reserved.
 Produsen Ekstrusi Aluminium Kustom

