

Ekstrusi Aluminium Anodized: Jenis, Kelas Ketebalan, dan Pilihan Paduan
Dua proses ekstrusi meninggalkan cetakan yang sama pada shift yang sama. Seseorang kembali dari jalur anodisasi dengan nada sampanye yang merata; yang lainnya berwarna seperti susu di satu sisi dan lebih gelap di sepanjang garis las. Anodizer biasanya yang disalahkan, namun penyebabnya lebih sering terjadi di bagian hulu: bahan kimia paduan, laju quench, kondisi cetakan, atau cara profil diletakkan di rak.
Jawaban singkatnya pertama: ekstrusi aluminium anodized tidak dilapisi logam. Anodisasi mengubah kulit luar profil menjadi lapisan aluminium oksida yang tumbuh dari aluminium itu sendiri, itulah sebabnya lapisan akhir tahan terhadap chipping, menahan warna di luar ruangan, dan dapat diwarnai, disegel, atau dikeraskan untuk dipakai. Mempertahankan hasil yang stabil di seluruh batch bergantung pada keputusan yang dibuat jauh sebelum rak memasuki tangki.
Apa yang Dilakukan Anodisasi pada Profil yang Diekstrusi
Di dalam tangki, ekstrusi menjadi anoda dalam elektrolit asam encer. Arus searah mendorong oksigen ke permukaan, lalu berikatan dengan aluminium untuk membentuk aluminium oksida. Lapisan tersebut tumbuh ke dalam logam dan juga keluar dari permukaan aslinya, sehingga profil akhir berukuran lebih besar daripada ekstrusi mentah dengan sebagian kecil dari ketebalan lapisan pada setiap permukaan. Lapisan 20 mikron dapat menambahkan sekitar 8 hingga 10 mikron per sisi, cukup untuk menjadi masalah pada sambungan tekan atau sambungan geser.
Dua detail struktural mendorong segalanya. Oksida yang terbentuk berpori, dan pori-pori mikroskopis tersebut menerima pewarna organik untuk menghasilkan warna sampanye, perunggu, hitam, atau warna khusus. Pori-pori kemudian harus ditutup. Penyegelan dalam air deionisasi panas, nikel asetat, atau sistem nikel-fluorida dingin akan mengunci pewarna dan memulihkan kinerja korosi. Penyegelan yang buruk muncul kemudian: profil yang lolos pemeriksaan semprotan garam di laboratorium dapat berubah warna dalam satu musim di luar ruangan.
Mengapa Profil Anodized Lebih Tahan Lama dari Pelapisan Terapan
- Ketahanan korosi: lapisan oksida yang tersegel dengan baik stabil secara kimia, dan profil 6063 dan 6061 yang dianodisasi secara rutin melewati beberapa ratus jam pengujian semprotan garam netral.
- Benturan dan abrasi: oksida lebih keras dibandingkan aluminium di bawahnya dan merupakan bagian integral dari permukaan, sehingga tidak dapat terkelupas atau mengelupas pada bagian tepi yang penyok seperti halnya lapisan film cat.
- Stabilitas warna: hasil akhir bersifat anorganik dan tidak menjadi kapur di bawah paparan sinar ultraviolet seperti yang dilakukan banyak pelapis organik.
- Permukaan dielektrik: lapisan anodik tidak menghantarkan listrik, sehingga sesuai dengan rumah soket dan profil listrik lainnya yang permukaannya harus diisolasi.
- Perawatan: sabun lembut, air hangat, dan kain lembut mengembalikan permukaan. Tanpa waxing dan tanpa touch-up.
Dua trade-off termasuk dalam gambar. Oksida anodik adalah penghalang termal, jadi unit pendingin sebaiknya hanya memiliki lapisan tipis Tipe II, biasanya 5 hingga 10 mikron, kecuali permukaannya benar-benar memerlukan ketahanan aus. Anodisasi keras pada 40 hingga 50 mikron mampu bertahan terhadap abrasi jauh lebih baik namun menambahkan ketahanan termal terukur dan mengurangi kekuatan lelah pada sudut tajam. Pengorbanan kedua adalah dimensi: karena lapisan terbentuk di setiap permukaan, komponen keras yang dianodisasi memerlukan toleransi yang besar dan biasanya menutupi benang dan lubang.
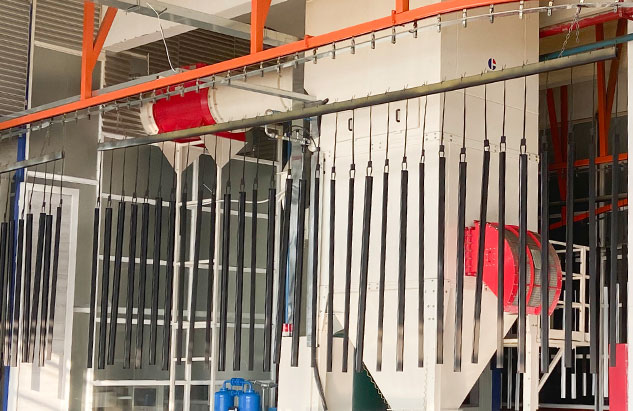 Layanan Anodisasi Keras untuk Komponen Paduan Aluminium Digunakan untuk lapisan oksida tebal yang tahan aus, dengan kontrol proses, penyegelan, dan opsi ketebalan yang sesuai untuk komponen otomotif, ruang angkasa, permesinan, dan perkakas yang menuntut. Lihat Produk →
Tipe I, Tipe II, dan Tipe III: Mencocokkan Penunjukan dengan Tugas
Sebagian besar spesifikasi mengacu pada MIL-A-8625 atau standar yang setara, dan nomor tipe memberi tahu finisher kisaran elektrolit dan ketebalan mana yang akan digunakan.
| Penunjukan | Elektrolit | Ketebalan khas | Kekerasan permukaan | Dimana itu cocok |
|---|---|---|---|---|
| Tipe I, asam kromat | Asam kromat | 0,0001 hingga 0,0007 inci (2,5 hingga 18 mikron) | Rendah | Lapisan tipis pada bagian yang sensitif atau kompleks terhadap kelelahan, dengan perubahan dimensi minimal |
| Tipe II, asam sulfat | Asam sulfat | 0,0002 hingga 0,0010 inci (5 hingga 25 mikron) | Sedang | Ketahanan arsitektur, peralatan dan korosi secara umum, dan dasar untuk sebagian besar warna yang diwarnai |
| Tipe III, anodisasi keras | Asam sulfat, lower temperature | 0,0005 hingga 0,0045 inci (13 hingga 114 mikron), seringkali 2 juta | Tinggi, kira-kira 400 hingga 500 HV | Kenakan permukaan, komponen geser, dan komponen yang harus tahan terhadap abrasi |
Kelas menambahkan dimensi kedua: Kelas I berarti tidak diwarnai, Kelas II berarti diwarnai. Proyek arsitektur sering kali melangkah lebih jauh dan menuliskan sebutan AA seperti AA-M12C22A41 ke dalam pesanan pembelian, yang menentukan ketebalan lapisan bersama dengan warna dan kilap alih-alih menyerahkan penampilan pada penilaian pembuat akhir.
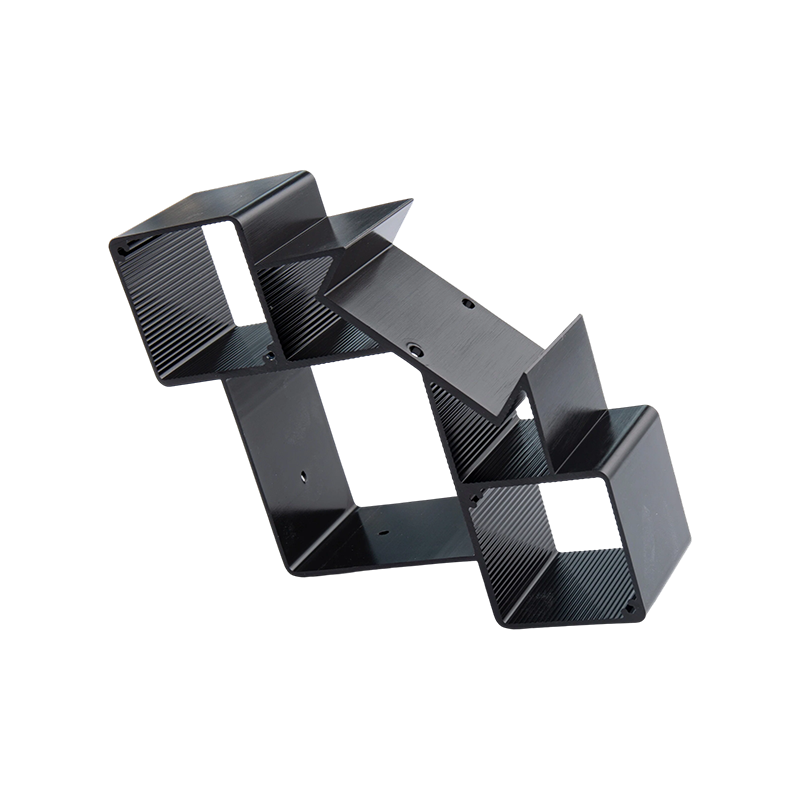
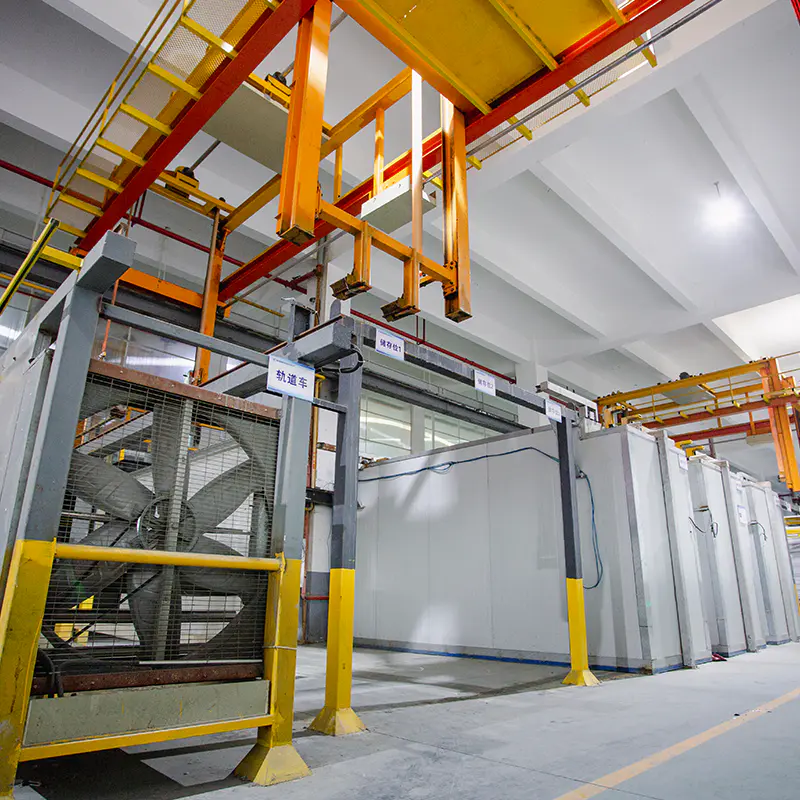 Profil Ekstrusi Aluminium Anodized dengan Pilihan Warna dan Ketebalan Menawarkan warna perak-putih, hitam, perunggu, sampanye, dan pewarna sekunder, berbagai tingkat ketebalan anodisasi, fabrikasi, dan aplikasi mulai dari arsitektur hingga elektronik. Lihat Produk →
Pilihan Paduan Mengatur Warna Sebelum Pewarna Melakukannya
Anodisasi memperkuat apa pun yang ada di dalam paduan. Tembaga, besi, silikon, dan mangan semuanya memengaruhi warna oksida, sehingga dua profil yang terlihat identik pada cetakan dapat menghasilkan hasil akhir yang berbeda dua warna.
- 6063 adalah paduan ekstrusi pekerja keras dan melakukan anodisasi belerang bening atau diwarnai dengan bersih.
- 6463 menjaga besi dan silikon tetap rendah sehingga anodisasinya cerah, bukan abu-abu, itulah sebabnya ia berfungsi sebagai hiasan dekoratif dan manik-manik peralatan.
- 6061 lebih kuat dan dapat dikerjakan dengan baik, namun elemen paduannya mendorong lapisan ke arah abu-abu yang lebih hangat sehingga membatasi pencocokan warna.
- Paduan 7xxx akan mengalami anodisasi tetapi umumnya menghasilkan hasil akhir yang gelap, dan paduan tembaga 2xxx yang tinggi merupakan kandidat yang buruk untuk pekerjaan dekoratif.
Riwayat proses juga muncul di tangki. Pendinginan yang tidak merata, cetakan dingin, atau suhu keluar yang rendah dapat meninggalkan goresan dan garis aliran yang tidak terlihat setelah ekstrusi dan menjadi jelas setelah anodisasi. Itu sebabnya proses ekstrusi dan panduan pemilihan paduan layak dibaca sebelum profil baru dikutip, bukan setelah batch ditolak di jalur anodisasi.
Memegang Warna dan Ketebalan Tetap Stabil di Seluruh Batch
Konsistensi adalah disiplin proses, bukan janji. Tiga kontrol melakukan sebagian besar pekerjaan.
- Sampel master fisik, disimpan jauh dari sinar matahari dan penanganannya, digunakan untuk menilai setiap proses di bawah cahaya yang sama. Bilik pengamatan D65 dan etalase toko tidak akan berbeda, dan stanlah yang diperhitungkan.
- Toleransi warna numerik, biasanya ditulis sebagai batas Delta E yang disetujui secara tertulis sebelum pengiriman batch pertama.
- Kontrol lot pewarna, dengan kimia rendaman, konsentrasi pewarna, suhu dan waktu perendaman dicatat untuk setiap muatan sehingga penyimpangan dapat dilacak dan bukan ditebak.
Tanda rak juga layak mendapat keputusan di awal. Setiap titik kontak menyisakan aluminium, karena tidak ada arus yang mengalir di tempat rak menyentuh profil. Pada panel gerbong elevator atau profil penutup pancuran, tanda tersebut harus direncanakan pada permukaan yang tersembunyi, bagian dalam kembali, atau ujung yang terpotong. Menemukan tanda rak pada permukaan yang terlihat setelah penyegelan menghabiskan biaya seluruh batch.
Dimana Ekstrusi Anodized Melakukan Pekerjaan Nyata
Profil anodisasi mendapatkan tempatnya di mana pun penampilan dan daya tahan dinilai secara bersamaan.
- Profil mobil dan poros elevator: kabin dengan lalu lintas tinggi memerlukan permukaan yang tahan terhadap bahan kimia pembersih dan kontak tangan terus-menerus tanpa lecet.
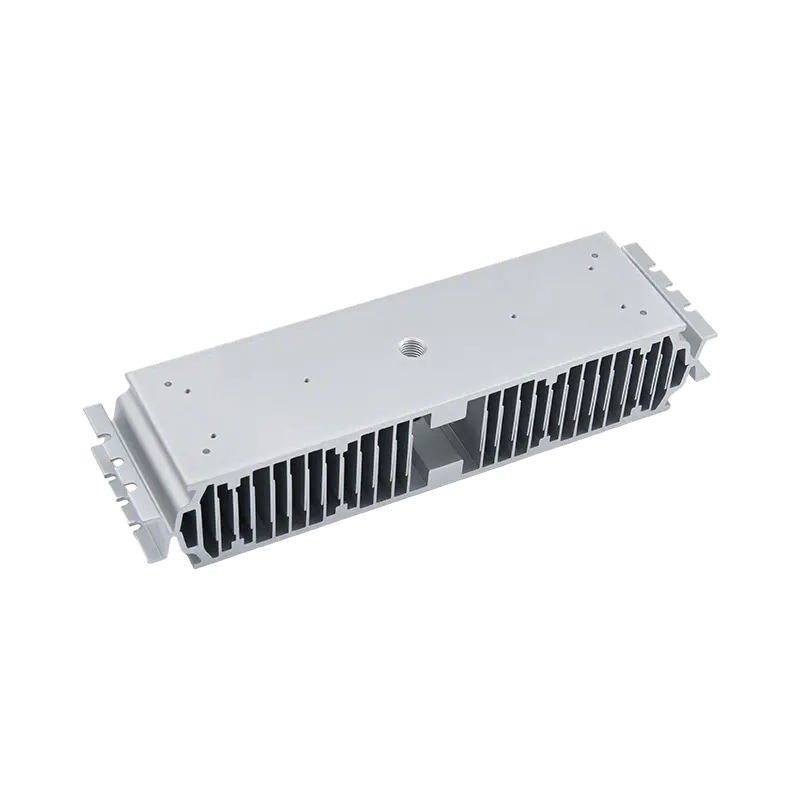
- Unit pendingin: Rumah LED dan elektronika daya menggunakan profil unit pendingin anodisasi untuk perlindungan korosi dengan penalti termal terkontrol.
- Pemanas dan tabung vakum: suhu layanan yang tinggi mendukung lapisan oksida yang stabil di atas lapisan polimer.
- Peralatan dapur: profil anodisasi matte tahan terhadap goresan dan tahan terhadap suhu lebih tinggi dibandingkan alternatif yang dicat.
- Penutup pancuran, rak handuk, dan soket: anodisasi berwarna menutupi perlengkapan kamar mandi, sementara ekstrusi presisi menjaga profil soket tetap rapat.
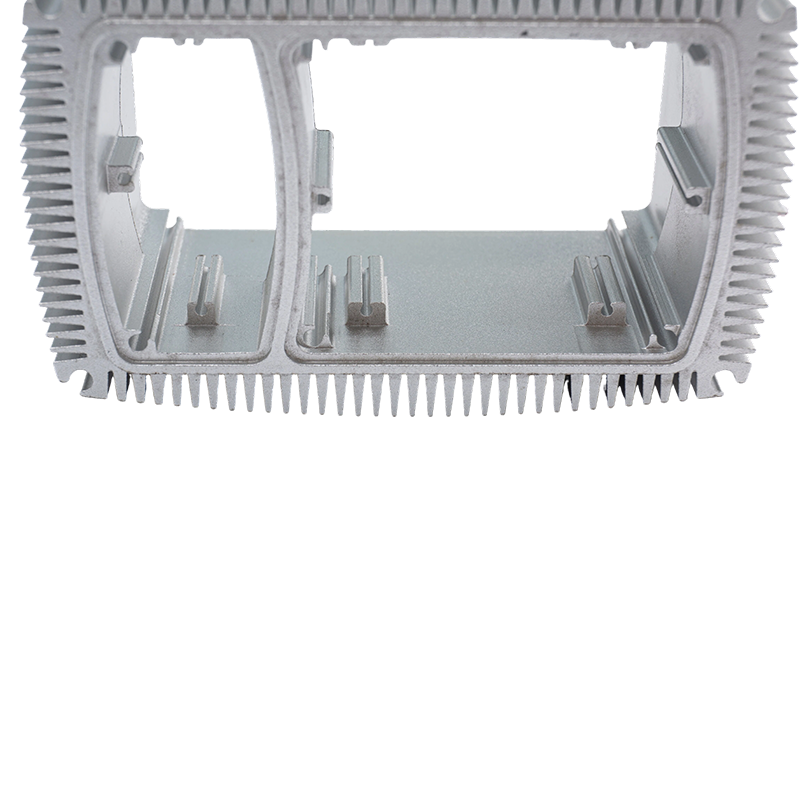 Profil Pendingin Aluminium Anodized Konduktivitas Termal Tinggi Daftar ini menyajikan profil heat sink aluminium anodized untuk pertanyaan pembeli, dengan spesifikasi, parameter, dan bagian profil perusahaan untuk ditinjau. Lihat Produk →
Daftar Periksa Pengadaan Sebelum Pesanan Dirilis
- Sebutkan paduan dan tempernya, bukan hanya "aluminium". 6063-T5 dan 6061-T6 dianodisasi ke warna berbeda dan mesin berbeda.
- Sebutkan jenis anodisasi, kelas dan kisaran ketebalan berdasarkan standar, misalnya Tipe II, Kelas II, 0,0004 hingga 0,0007 in.
- Lampirkan master warna fisik dan batas Delta E, bukan foto atau deskripsi tertulis.
- Tentukan urutan pemesinan. Pemotongan atau penyadapan setelah anodisasi memperlihatkan logam kosong; penyembunyian sebelum anodisasi menambah biaya namun menjaga penampilan tetap bersih.
- Atur metode dan jam uji korosi, biasanya semprotan garam netral ke ASTM B117.
- Tandai lokasi rak dan tanda kontak maksimum yang dapat diterima pada permukaan kosmetik, dan izinkan pertumbuhan dimensi pada setiap permukaan perkawinan.
Spesifikasi yang mencakup keenam poin tersebut masih menjadi perdebatan, karena masing-masing poin dapat diukur dan bukan diperdebatkan.
Membersihkan Permukaan Anodisasi Tanpa Merusaknya
Sabun cuci piring yang lembut, air hangat, dan kain lembut dapat menangani hampir setiap situasi. Hindari pembersih yang bersifat basa, semprotan kaca berbahan dasar amonia, pemutih, dan bantalan abrasif, karena alkali yang kuat akan menyerang oksida yang tersegel dan menumpulkan hasil akhir secara permanen. Di luar ruangan, bilaslah garam dan debu konstruksi daripada menggosokkannya ke seluruh permukaan. Profil anodisasi tidak memerlukan wax, dan pengecatan ulang sama sekali bukan bagian dari rutinitas perawatannya.
Ekstrusi aluminium anodisasi bekerja paling baik jika hasil akhir ditentukan sebagai persyaratan teknis dan bukan sebagai contoh warna. Paduan, jenis, ketebalan, penyegelan, dan rak semuanya meninggalkan sidik jari di bagian akhir, dan masing-masing dapat ditulis ke dalam gambar sebelum produksi dimulai.
Yindu Aluminium telah mengekstrusi dan menyelesaikan profil aluminium di Nanxun, Zhejiang sejak tahun 1985, menjalankan anodisasi, anodisasi keras, pelapisan bubuk, pelapisan PVDF, dan permesinan CNC di bawah satu atap dengan kapasitas sekitar 10.000 ton profil per tahun. Jika gambar sudah memerlukan kelas paduan dan anodisasi tertentu, langkah selanjutnya adalah mengonfirmasi rute ekstrusi dan penyelesaian, dan rangkaian profil aluminium kami mencantumkan bentuk standar yang kami produksi sendiri untuk elevator, pemanas, peralatan dapur, dan perlengkapan kamar mandi.
Posting Sebelumnya
Tidak ada artikel sebelumnya
Posting Berikutnya
Profil Rangka Jendela Aluminium: Panduan Paduan, Hasil Akhir, dan Toleransi untuk Pembeli
Alamat
No.18, Taman Industri, Desa Yanghua, Kota Nanxun, Distrik Nanxun, Kota Huzhou, Provinsi Zhejiang, Tiongkok
Menu Cepat
Berlangganan berita baru
Hak Cipta © Huzhou Yindu Aluminum Technology Co. , Ltd. Rights Reserved.
 Produsen Ekstrusi Aluminium Kustom

